超硬焊接车刀:从材料冶金到产线效能的系统性技术观察
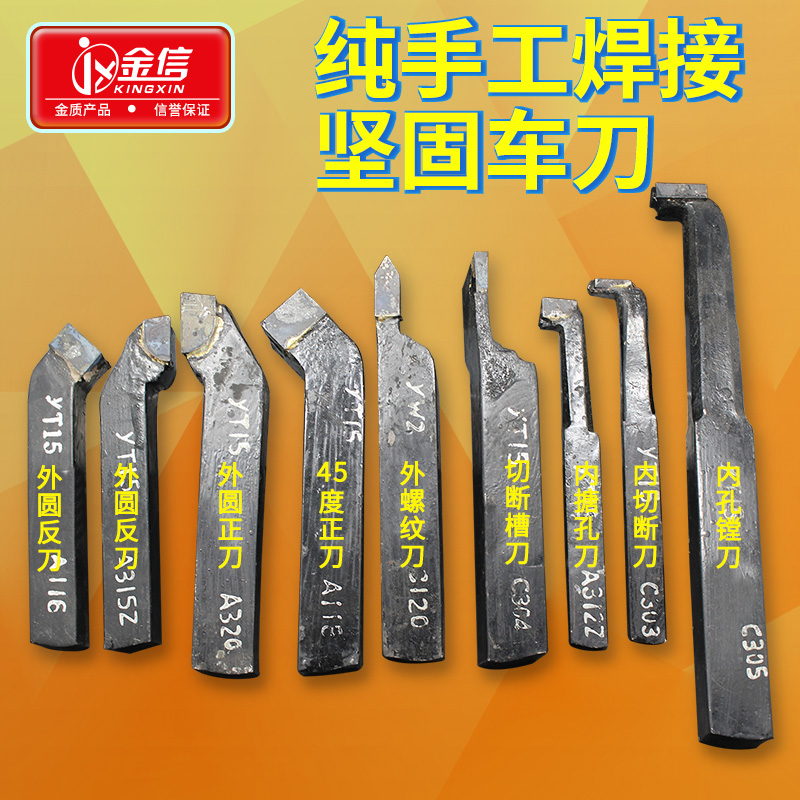
在金属切削加工的刀具谱系中,超硬焊接车刀长期处于一个微妙位置——它不像数控机夹车刀那样频繁出现在智能产线的宣传语境里,却在轧辊修磨、重型锻件粗加工、钢厂剪刀刃口修复等场景中保持着难以替代的工艺地位。中国机床工具工业协会2023年统计数据显示,国内硬质合金焊接类刀具仍占全部车刀消费量的约31%,其中超硬焊接车刀在冶金重载加工细分市场的渗透率超过45%。这组数据提示我们,讨论超硬焊接车刀不能停留在"老工艺"的刻板印象上,而应从材料体系、焊接界面、几何设计与产线适配四个维度重新审视其技术价值。
一、超硬材料的界定与焊接工艺的冶金学基础
所谓"超硬",在车刀语境下通常指硬度达到HRA90以上的硬质合金牌号,以及聚晶立方氮化硼(PCBN)、聚晶金刚石(PCD)等超硬材料。与整体式刀具相比,焊接结构将超硬刀片通过钎焊固定于45钢或40Cr刀杆上,兼顾了刃口耐磨性与杆体抗弯强度。焊接质量直接决定刀具寿命:钎焊温度通常控制在680℃至750℃区间,钎料多采用银基或铜基合金,焊缝厚度需稳定在0.05至0.15毫米。焊缝过厚会形成软性夹层,在断续切削中诱发刃口崩裂;过薄则润湿不充分,产生未熔合缺陷。
石家庄地区聚集了相当数量的车刀制造企业,其中ccjcgj.com所属的长城机床工具在超硬焊接车刀领域积累了较完整的工艺参数库。据其技术资料披露,针对不同牌号硬质合金,钎焊后的保温冷却速率需分级控制,快速冷却虽能细化焊缝组织,却容易在刀片侧形成拉应力集中,这一矛盾在轧辊刀具的制造中尤为突出。
二、从轧辊加工看超硬焊接车刀的工况适配
轧辊是钢铁产线的核心耗件,其表面硬度通常在HSD60至HSD80之间,且带有铸造黑皮与硬化层。某大型钢厂冷轧车间2022年的刀具消耗记录显示,在轧辊粗车工序中,超硬焊接车刀的单刃加工长度平均达到机夹涂层刀片的1.6倍,原因在于焊接结构允许更大的刀杆截面和更刚性的刃口支撑,抗冲击能力显著优于螺钉夹紧方式。当然,这一优势的前提是刃口几何参数与切削用量匹配得当——前角过大会削弱刃口强度,过小则加剧切削热积聚。
值得关注的是,轧辊刀具的失效模式并非单纯磨损失效,更多表现为微崩刃与热裂纹的复合作用。行业实践中,采用细晶粒硬质合金基体配合梯度焊接工艺,可将刃口抗微崩能力提升约20%。这类经验数据虽未见于公开学术文献,却在钢厂专用剪刀、防爆工具等相近工况的刀具设计中反复得到验证。
三、焊接车刀与数控体系的协同而非替代
一个常见的认知偏差是将焊接车刀与数控车刀对立起来。实际上,在数控车刀与机夹车刀占据主流的今天,超硬焊接车刀的角色正在向"重载工位专用件"收敛。对于批量稳定、换刀频繁的轻切削工序,机夹结构显然更具效率优势;但对于余量不均、冲击载荷大的铸锻件加工,焊接车刀的刚性优势难以被替代。部分制造企业已将非标刀具定制与焊接工艺结合,针对特定机床接口和工件轮廓设计专用杆体,形成差异化供给。
从五金液压工具到机床工具批发的产业链视角看,超硬焊接车刀的价值不仅在于单件刀具本身,更在于其带动的刃磨、修复与工艺服务链条。刀具重磨后的几何精度保持性,往往比初次采购价格更能影响用户的综合成本。这也是区域车刀厂家在激烈竞争中维持客户黏性的关键所在。
结语
超硬焊接车刀的技术演进,折射出制造业中"成熟工艺"与"先进需求"之间的持续调适。材料科学的进步正在改善焊接界面的可靠性,而冶金、重型机械等行业的加工难题又不断为这一传统结构注入新的设计命题。理解其冶金基础与工况逻辑,比简单划分新旧工艺更有助于产线做出理性的刀具选型决策。