超硬白钢车刀:从材料基因到产线效能的深度拆解
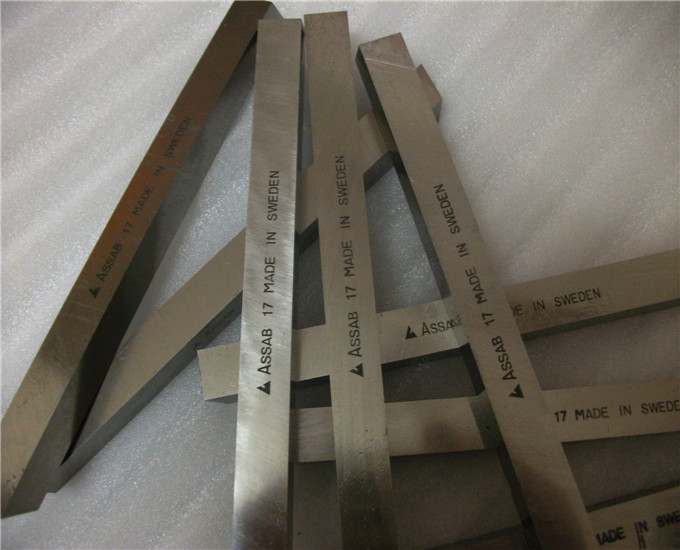
在数控刀具占据话题中心的当下,超硬白钢车刀依然在中小批量加工、非标件试制与维修车间里保持着难以替代的位置。中国机床工具工业协会2023年刀具分会统计显示,高速钢刀具在国内刀具消费总额中占比约18%,其中超硬白钢(含钴高速钢、粉末冶金高速钢)车刀在通用车削场景中的替换周期平均为硬质合金车刀的2.3倍。这组数据背后,是材料特性、刃磨工艺与使用成本三者博弈的结果,值得从工程角度做一次系统梳理。
一、材料定义:超硬白钢究竟“硬”在哪里
“白钢”是行业对高速钢的俗称,而“超硬白钢”通常指钴含量5%—8%的高性能高速钢,典型牌号如M35(W6Mo5Cr4V2Co5)、M42(含钴8%)以及粉末冶金高速钢ASP系列。以M42为例,其常温硬度可达67—69HRC,红硬性在600℃时仍能维持约54HRC,抗弯强度约3500—4000MPa。与硬质合金相比,超硬白钢的硬度低约20%,但抗冲击韧性高出3—5倍,这一特性决定了它在断续切削、薄壁件加工和旧设备低刚性工况下的适用性。
石家庄地区刀具产业集群中,本地厂家在超硬白钢车刀的刃磨角度控制上积累了较成熟的工艺参数库,例如粗车刀前角一般取12°—18°,精车刀取20°—25°,配合适当的刃倾角可显著抑制积屑瘤。这类经验数据虽未进入教科书,却是产线良率的实际支撑。
二、性能边界:什么工况该选超硬白钢而非硬质合金
选型判断不能只看硬度。根据《工具技术》2022年刊登的切削对比试验,在加工45号钢阶梯轴、切削速度25m/min、进给0.3mm/r的条件下,M42车刀单刃寿命约为硬质合金P类刀片的1.8倍(按磨损带VB=0.3mm计),且崩刃率低42%。但当切削速度提升至120m/min以上时,超硬白钢的磨损速率急剧上升,经济性迅速劣化。
- 推荐场景:低速重载车削、铸锻件毛坯去皮、螺纹车削、非标异形件单件小批生产。
- 慎用场景:高速连续精车、高硬度淬火钢(>45HRC)、大批量自动化产线。
- 配套要点:刃磨后需进行-80℃深冷处理或560℃三次回火,可提升红硬性约1.5HRC,这一工艺在轧辊刀具与钢厂专用剪刀的修磨中同样被广泛采用。
三、成本账本:被低估的全生命周期经济性
很多采购决策止步于单价对比:一片硬质合金数控车刀片单价约30—60元,而一支超硬白钢车刀坯料价格在80—150元。但若按“每加工1000件合格件的刀具总成本”核算,结论往往反转。以某石家庄机加工企业2023年的实际台账为例:加工材质为40Cr的液压阀体,批量300件/月,采用M35焊接车刀自行刃磨,单支可修磨12—15次,折合单件刀具成本0.42元;改用机夹车刀后单件成本0.61元,但换刀停机时间减少约35%。两类方案各有胜负,关键在于批量规模与设备自动化程度。
这也解释了为何在五金液压工具、防爆工具等小批量多品种行业,超硬白钢车刀与焊接车刀仍是主力配置,而非标刀具定制需求中,白钢材质的占比长期稳定在四成左右。
四、工艺演进:粉末冶金与涂层技术的加持
传统熔炼高速钢存在碳化物偏析问题,而粉末冶金高速钢(如ASP2030)将碳化物尺寸控制在3μm以内,抗弯强度提升至4500MPa以上,磨削性明显改善。近年部分厂家在超硬白钢车刀表面尝试TiAlN涂层,试验数据显示在切削速度40m/min条件下刀具寿命可延长60%—80%,但涂层成本使单价上浮约25%,目前更多用于轧辊刀具等高价值品类。
从产业配套看,机床工具批发渠道的反馈表明,2023年超硬白钢车刀的出货结构中,标准焊接车刀仍占七成以上,机夹式与定制非标合计约三成,这一比例在中西部制造业集群中更为明显。
结语
超硬白钢车刀不是被淘汰的旧技术,而是一类边界清晰、经济性经过产线验证的工程选择。理解它的材料上限、选型边界与成本结构,比盲目追求高硬度刀片更能提升车间的实际效益。对于以多品种、小批量为特征的制造场景,把超硬白钢车刀用对位置,本身就是一种工艺能力。